


L'effet domino des temps d'arrêt liés à la défaillance d'un composant
Dans cet article:
- Comprendre l'effet domino des temps d'arrêt
- Comment la défaillance d'une seule pièce peut interrompre la production
- Pourquoi les coûts continuent-ils à s'accumuler une fois que les équipements sont à l'arrêt ?
- Identification des éléments qui compromettent le rendement
- Détecter les signes avant-coureurs grâce à des contrôles de routine
- Préparation des fournisseurs et des pièces de rechange avant une panne
Comprendre l'effet domino des temps d'arrêt
La défaillance d'un seul composant peut entraîner l'arrêt de bien plus qu'une simple machine. Sur une chaîne de production, chaque étape dépend de la suivante pour s'approvisionner en matériaux, traiter les produits ou acheminer les produits finis. Lorsque ce flux est interrompu, les perturbations peuvent se propager rapidement.
Cet impact en chaîne est connu sous le nom d’« effet domino ». Une défaillance qui trouve son origine dans un capteur, un variateur ou un module de commande peut finir par avoir des répercussions sur les effectifs, les délais de livraison et les commandes des clients.
Pour les responsables de maintenance et les équipes d’achat, comprendre ces liens permet d’identifier les domaines où la préparation est la plus cruciale. Commencez par regarder au-delà de la pièce défaillante et prenez en compte tout ce qui en dépend.
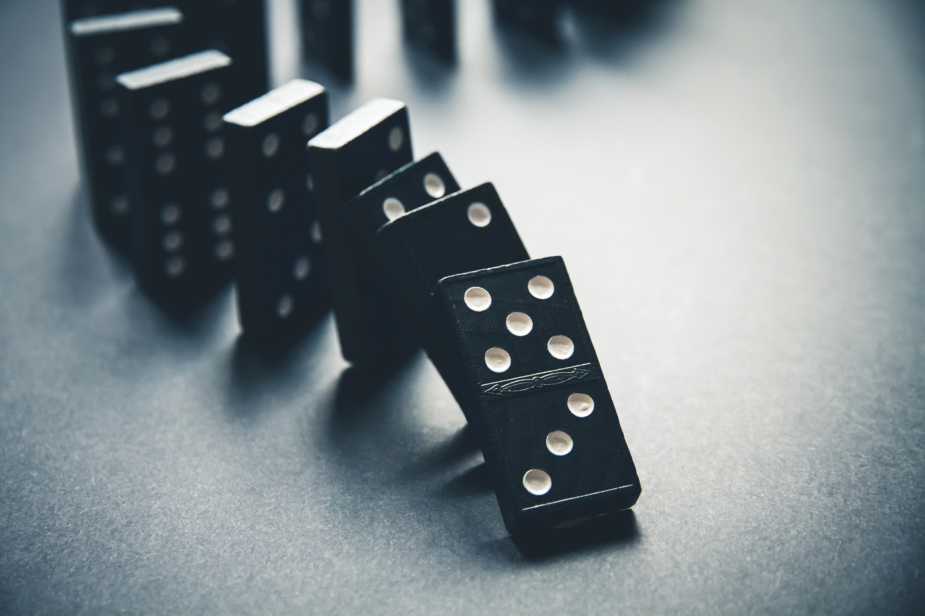
Comment la défaillance d'une seule pièce peut interrompre la production
Imaginez une ligne d'emballage sur laquelle le système d'entraînement d'un convoyeur tombe en panne. Les produits ne peuvent plus atteindre la station d'emballage, ce qui bloque les équipements en aval qui attendent d'être alimentés. En amont, les marchandises continuent d'arriver jusqu'à ce que l'espace de stockage disponible soit saturé. Le traitement peut alors devoir être interrompu lui aussi.
Un seul composant est tombé en panne ; plusieurs machines sont désormais à l'arrêt.
Certaines lignes disposent de zones tampons capables d’absorber une brève interruption. Celles-ci offrent une marge de manœuvre, bien que leur capacité détermine la durée pendant laquelle les équipements environnants peuvent continuer à fonctionner. Une fois que la zone tampon est pleine ou vide, l’arrêt se propage.
Les systèmes de contrôle peuvent également arrêter les machines connectées en cas de coupure de signal. Il peut s’agir d’une réponse de protection voulue plutôt que de la manifestation de plusieurs défauts distincts. Reconnaître cette distinction aide les ingénieurs à remonter à la source du problème initial au lieu de traiter chaque alarme comme une panne sans rapport avec les autres.
Pourquoi les coûts continuent-ils à s'accumuler une fois que les équipements sont à l'arrêt ?
La perte de production constitue l'indicateur le plus évident des temps d'arrêt, mais elle ne reflète que rarement l'impact global.
Les opérateurs peuvent se retrouver dans l’impossibilité de mener à bien les tâches prévues, tandis que le personnel de maintenance doit s’écarter de ses tâches planifiées pour mener l’enquête. Les produits inachevés peuvent nécessiter une inspection ou une retouche. Dans la production agroalimentaire, les retards peuvent également compromettre la qualité des produits dont la durée de conservation est limitée.
Le remplacement d’un composant ne rétablit pas nécessairement immédiatement la production normale. Selon le processus, la remise en marche peut nécessiter un nettoyage, une configuration, des contrôles qualité et un retour progressif à la vitesse de fonctionnement.
Par ailleurs, les créneaux de production manqués peuvent repousser les commandes vers des équipes suivantes. Les heures supplémentaires et la réorganisation des transports ajoutent à la pression, en particulier lorsque les clients comptent sur des dates de livraison convenues.
Un registre utile des temps d’arrêt doit donc aller au-delà de la simple durée de la réparation. Il convient de noter le moment où la production reprend de manière acceptable, ainsi que les éventuels gaspillages, les heures supplémentaires et les retards d’expédition. Cela fournit une base plus claire pour déterminer dans quels domaines les dépenses préventives apportent de la valeur.
Identification des éléments qui compromettent le rendement
Le prix d'achat d'un composant ne vous renseigne guère sur son importance opérationnelle. Un moteur bon marché peut immobiliser une machine essentielle tout aussi efficacement qu'un contrôleur coûteux.
Passez en revue vos équipements installés et posez-vous la question suivante :
- Une panne entraînerait-elle l'arrêt d'un seul processus ou de plusieurs étapes en chaîne ?
- La production peut-elle se poursuivre par une autre voie ?
- Combien de temps prendraient le diagnostic, l’approvisionnement et l’installation ?
- Le remplacement nécessite-t-il un micrologiciel, des réglages ou une programmation spécifiques ?
Utilisez ces réponses pour hiérarchiser les composants dont la panne entraînerait la plus grande perturbation.
Notez les références exactes des pièces, l’emplacement des machines et les détails de configuration pertinents. Des photos des étiquettes d’identification peuvent aider à éviter toute incertitude lors d’une demande urgente. Pour les équipements programmables, conservez des sauvegardes accessibles conformément aux procédures de votre site.
La disponibilité mérite également une attention particulière. Notre guide sur le cycle de vie des pièces d’automatisation explique comment l’assistance du fabricant et les options d’approvisionnement évoluent à mesure que les produits approchent de leur fin de vie.
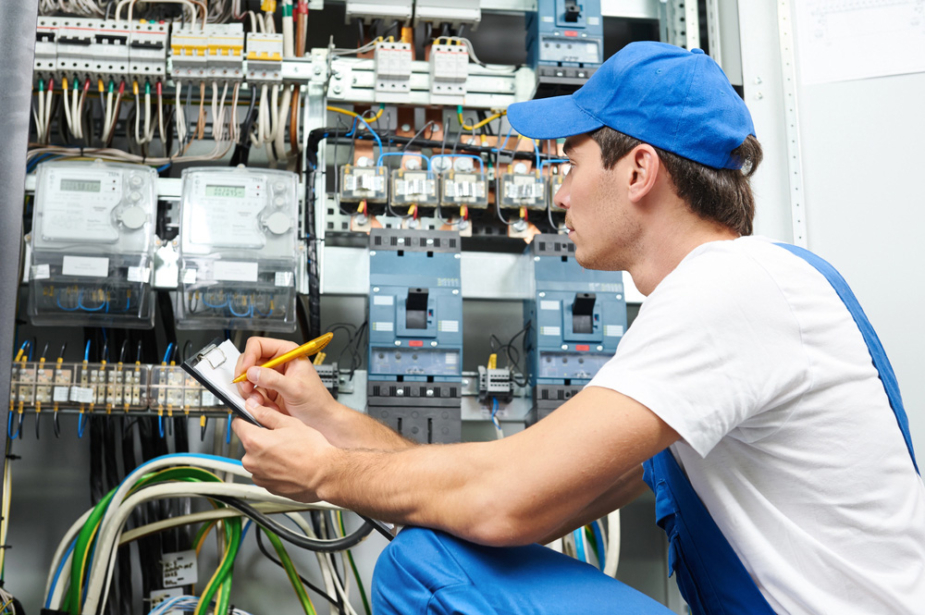
Détecter les signes avant-coureurs grâce à des contrôles de routine
La maintenance de routine permet de remédier aux signes de détérioration lors d'un arrêt planifié.
Respectez les programmes d’entretien des fabricants d’équipements, en adaptant votre approche aux conditions d’exploitation et à l’historique des pannes enregistrées. La poussière, la chaleur, l’humidité et les cycles de fonctionnement intensifs peuvent influencer les éléments nécessitant une attention particulière.
Du personnel qualifié peut vérifier les ventilateurs de refroidissement, les filtres de ventilation, les raccordements et les signes d’usure, en respectant les procédures d’isolation appropriées. Les opérateurs jouent également un rôle clé en signalant rapidement au personnel de maintenance tout bruit inhabituel, mouvement irrégulier ou déclenchement récurrent.
Recherchez les schémas récurrents. Une panne qui disparaît après une réinitialisation mérite tout de même d’être examinée si elle se reproduit régulièrement. Noter le moment où elle survient et ce que faisait la machine à ce moment-là peut faciliter le diagnostic.
La maintenance ne peut pas empêcher toutes les pannes imprévues. Son intérêt réside dans la réduction des pannes évitables et dans le fait de donner à votre équipe la possibilité d’intervenir plus tôt.
Préparation des fournisseurs et des pièces de rechange avant une panne
Tenez à jour une liste de fournisseurs pour vos composants à risque, comprenant leurs coordonnées, l'état des pièces disponibles et les délais de livraison indicatifs. Vérifiez si le stock est réellement disponible ; une simple annonce en ligne ne suffit pas toujours à le confirmer.
Vérifiez régulièrement ces informations, car la disponibilité peut évoluer. Pour les pièces ayant un impact important sur la production ou dont l’approvisionnement peut prendre beaucoup de temps, il peut être justifié de disposer d’une pièce de rechange adaptée. Stockez-la et entretenez-la conformément aux recommandations du fabricant, et vérifiez sa compatibilité avant d’en avoir besoin de toute urgence.
Si vous passez en revue votre stock de pièces de rechange, discutez avec notre équipe des composants dont dépend votre activité. Avoir ces échanges alors que la production fonctionne sans heurts vous donne le temps de faire des choix réfléchis avant qu’une panne ne vous mette sous pression.




 GB
 US
 DE
 DK
 ES
 FI
 FR
 IT
 NL
 NO
 PT
 SE